电镀槽多大应该配多大的电镀过滤机?
作者:admin 发布时间: 2026-09-24 21 次浏览
更多详情
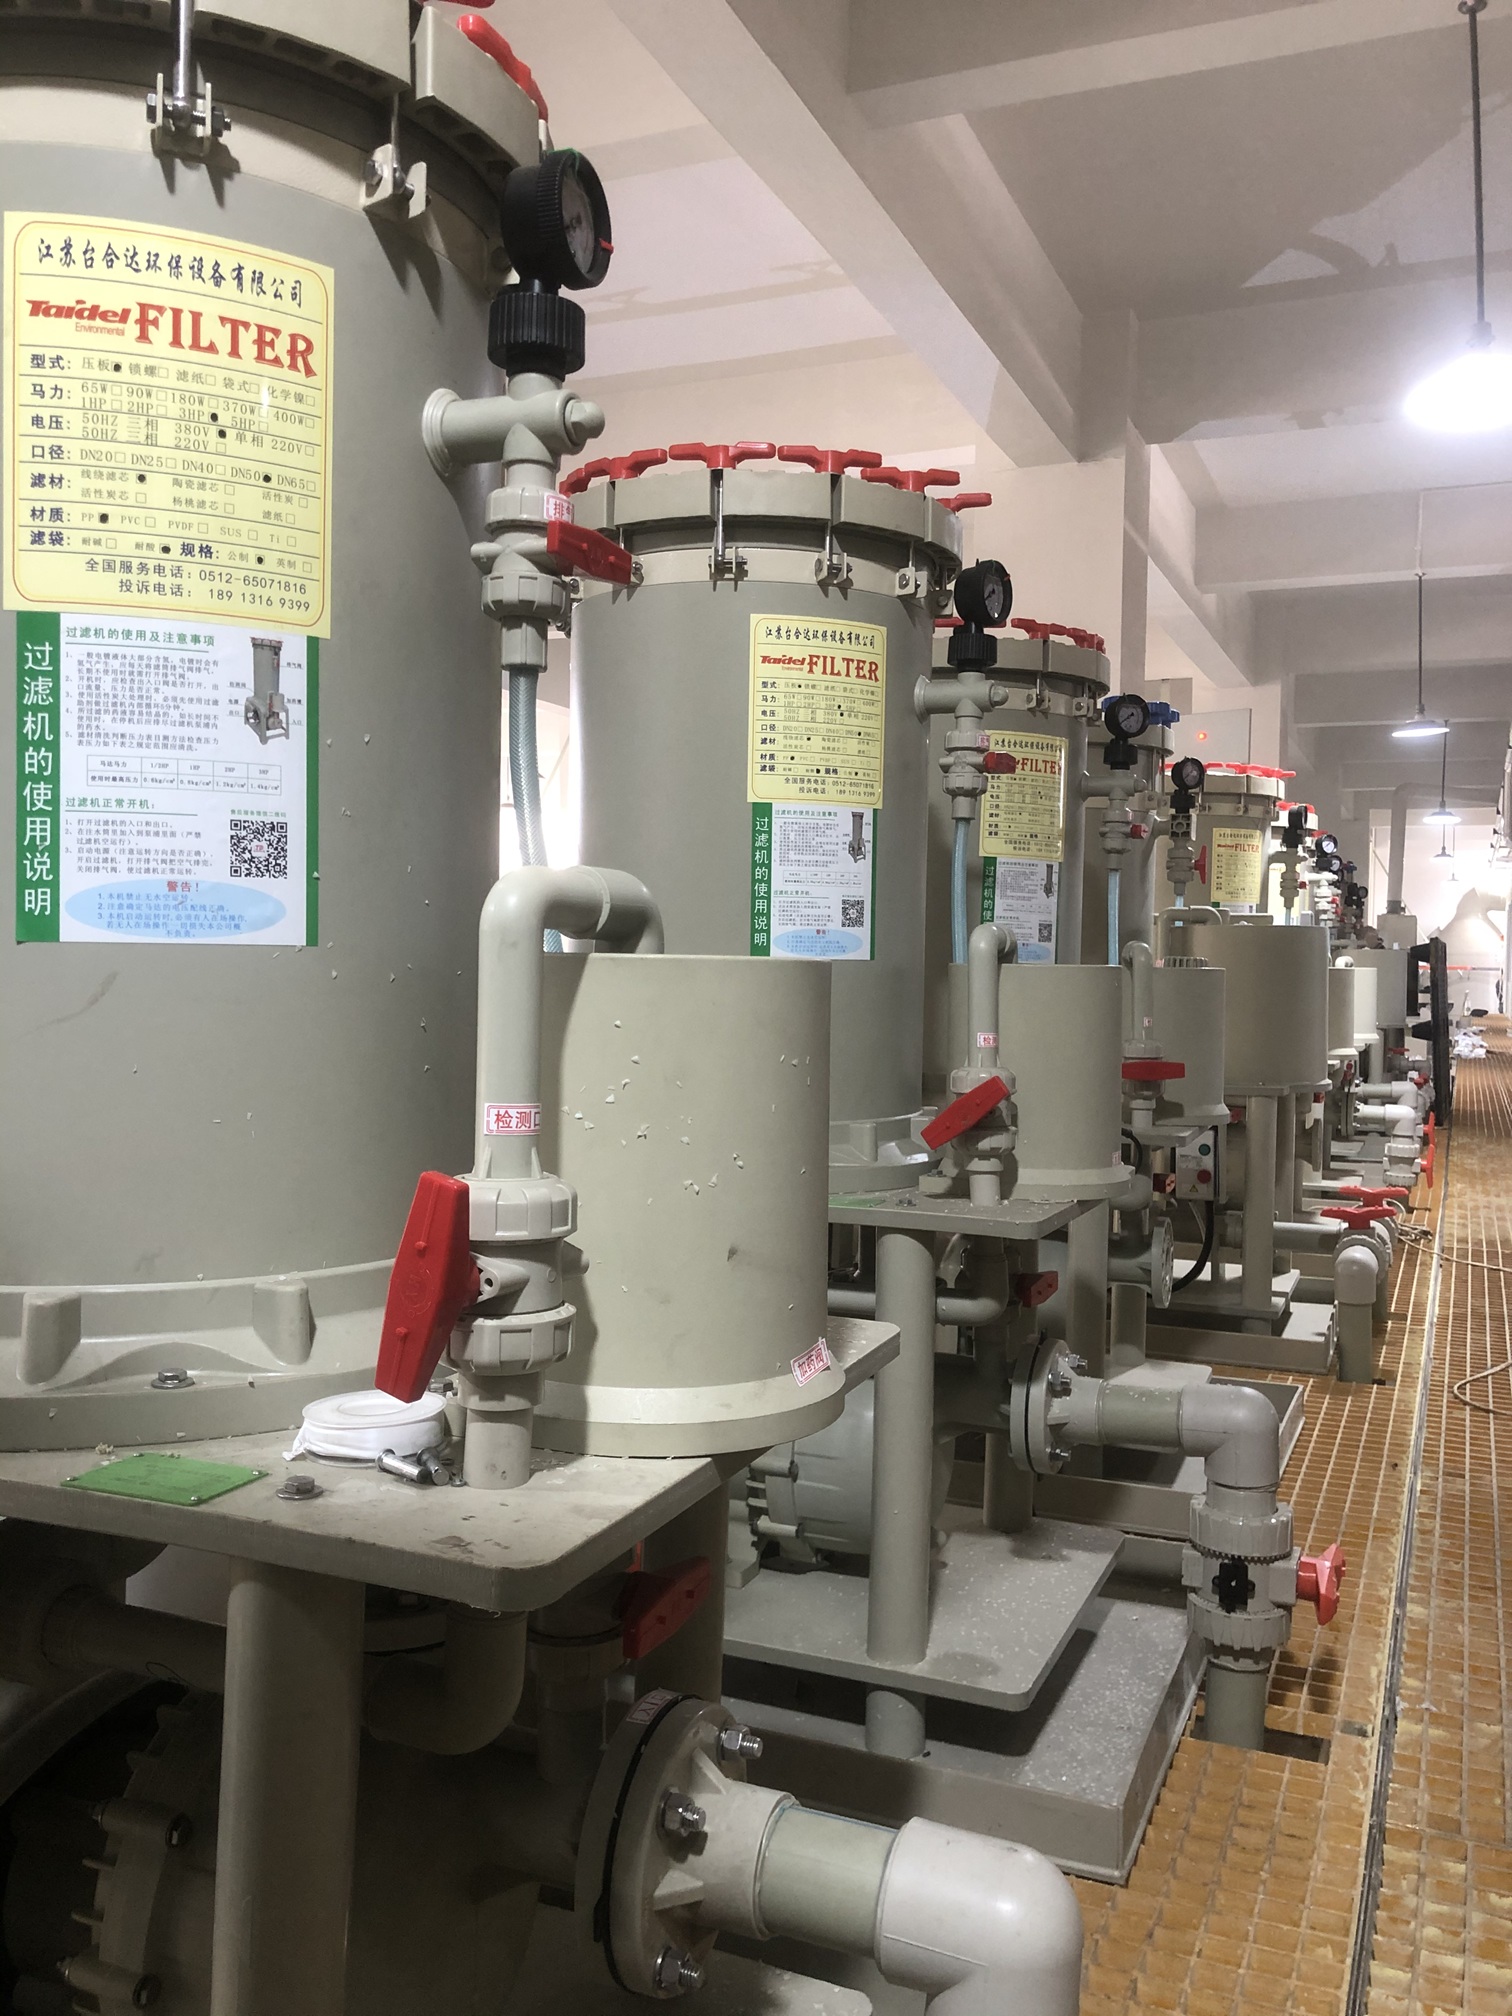
在电镀生产中,电镀过滤机的合理选型直接决定镀液洁净度,影响工件良品率。过滤机核心选型依据为电镀槽镀液有效容积,结合不同电镀工艺的药液循环频次计算所需流量,再匹配对应规格机型。
一、选型核心计算公式
过滤机所需流量(m³/h)= 电镀槽镀液有效容积(m³)× 每小时药液循环次数
注:计算容积采用液面有效容积,而非槽体外形总容积,常规生产液面低于槽边 10~15cm。选型预留余量:计算得出理论流量后,放大 1.2~1.5 倍。滤芯堵塞、管路弯头、管道阻力都会损耗流量,直接选用理论流量规格,长期使用会出现流量不足的问题。
二、不同电镀工艺推荐循环次数
不同镀液杂质产生量、对颗粒污染物敏感度不同,每小时药液循环次数存在行业通用标准:
- 普通镀锌、碱性脱脂:每小时循环 2~3 次,碱性药液杂质较少,可选用较低循环流量;
- 光亮镀镍、酸铜、三价铬:每小时循环 4~6 次,是装饰性五金电镀最常用标准;
- 化学镀镍、PCB 镀铜:每小时循环 6~10 次,药液对固体颗粒敏感,避免针孔、麻点以及药水分解;
- 镀金、镀银等贵金属电镀:每小时循环 8~12 次,严控微小杂质,减少贵金属浪费与不良品;
- 滚镀等高污染工艺:每小时循环 6~8 次,工件摩擦产生较多阳极泥,需加强过滤。
三、选型实例
电镀槽尺寸:长 2m、宽 1m,液面高度 0.8m。
有效容积 = 2×1×0.8=1.6m³(1600L),工艺为光亮镀镍,取循环次数 5 次 / 小时。
理论流量 = 1.6×5=8m³/h,考虑流量损耗余量,可选用 10m³/h(10 吨)电镀过滤机。
四、材质与过滤精度配套选择
- 滤机本体材质
普通酸铜、光亮镀镍工艺选用 FRPP/PP 材质;化学镀镍、高温强腐蚀工况选用 PVDF 材质;六价铬镀槽采用 PVC 或 PVDF 材质,不可使用普通 PP 材质。
- 滤芯过滤精度
普通镀锌:10~20μm;光亮镍、酸铜:3~5μm;化学镀镍、贵金属电镀:0.5~1μm。
五、大槽体配置方案
槽内有效药液容积超过 3 立方时,不建议配置单台超大过滤机,优先采用两台小型过滤机并联。优势在于单台设备检修时,另一台可持续运行,保障生产线不停产。常规管路与滤芯阻力工况,过滤机扬程选择 3~5m 即可满足使用。
六、简易容积 - 机型速查参考
- 镀液有效容积<500L:搭配 1~3 吨过滤机
- 镀液有效容积 500~1000L:搭配 3~5 吨过滤机
- 镀液有效容积 1000~3000L:搭配 5~10 吨过滤机
- 镀液有效容积 3000~5000L:搭配 10~15 吨过滤机
- 镀液有效容积>5000L:选用 15 吨以上机型,或多台并联方案
∧ Prev: 镀锌液用电镀过滤机PP还是PVDF
∨ Next: 电镀过滤机滤芯怎么选?